




Футеровка барабанов ленточного конвейера


 MS25Механические соединители замки для конвейерных лент толщиной от 3.5 до 7.5 мм
 MS35Механические соединители замки для конвейерных лент толщиной от 4.5 до 10 мм
 MS45Механические соединители замки для конвейерных лент толщиной от 6 до 11 мм
 MS55Механические соединители замки для конвейерных лент толщиной от 9 до 15 мм
Закажите услугу футеровка барабанов
Используя футеровку для барабанов вы инвестируете в безаварийную эксплуатацию конвейеров, значительно продлеваете срок службы конвейерной ленты и увеличиваете рентабельность своего производства.
Покрытие приводных барабанов футеровкой позволяет увеличить коэффициент трения между лентой и барабаном, исключить проскальзывание и обеспечить прямолинейность хода конвейерной ленты.
Увеличение натяжения конвейерной ленты с целью компенсации недостаточного тягового усилия барабана без футеровки, может уменьшить желобообразование и несущую способность конвейерной ленты, в то время как футерованный барабан позволяет эксплуатировать конвейерную ленту с меньшим натяжением, что увеличивает срок ее службы и повышает производительность конвейера.
Обрезинивание барабанов (футерование) – это покрытие обечайки резиновой или резинокерамической футеровкой. Футеровка барабана позволяет повысить коэффициент трения между лентой и барабаном, что увеличивает стабильность ее движения и исключает пробуксовку. Кроме этого, футеровка барабана позволяет защитить стальную поверхность от коррозии и износа.
Преимущества футеровки барабанов
Отсутствие пробуксовки на футерованном приводном барабане уменьшает износ нижней обкладки конвейерной ленты.
При сильном обводнении и загрязнении протектор футеровки позволяет удалять воду и грязь из зоны контакта ленты с барабаном, обеспечивая надежную передачу тягового усилия.
При отсутствии футеровки налипание грязи или обледенение барабана при низких температурах приводит к сходу ленты с конвейера и повреждению резиновых бортов.
Футеровка барабана защищает металлическую обечайку от абразивного износа и коррозии, уменьшает нагрузку на подшипниковые узлы транспортера.
Коэффициенты сцепления приводного барабана с конвейерной лентой
Приведенные значения наглядно показывают эффективность применения футеровочных покрытий на приводных барабанов ленточных конвейеров. Из таблицы мы видим, что барабаны без футеровки в обводненных условиях экплуатации имеют очень низкий коэффициент сцепления с конвейерной лентой, что неизбежно приведет к пробуксовкам или даже к невозможности эксплуатации конвейера.
| Условия эксплуатации | Сталь | Резина | Керамика |
| Сухо | 0,35-0,40 | 0,40-0,45 | 0,75-0,85 |
| Мокро | 0,10-0,15 | 0,33-0,38 | 0,50-0,80 |
| Мокро и грязно | 0,05-0,10 | 0,22-0,30 | 0,45-0,55 |
¹ Коэффициенты сцепления приведены в соответствии с DIN 22101
Как выполняется футеровка барабанов
Существует 3 основных способа монтажа футеровки барабанов: футеровка барабанов методом холодной вулканизации, футеровка барабанов методом горячей вулканизации в автоклаве с последующей проточкой и нарезкой протектора, футеровка барабана механическим способом. Каждый их них имеет свои преимущества и ограничения. Например, возможность футеровки барабанов методом горячей вулканизации ограничивается их максимальными размерами, которые можно поместить в автоклав. Футеровка методом холодной вулканизации лишена этого недостатка и поэтому более распространена, а из механической футеровки барабанов наиболее популярна быстрозаменяемая футеровка на приварных направляющих
Футеровка барабанов монтируемая методом холодной вулканизации - футерование барабанов ленточных конвейеров путем приклеивания к нему специальных резиновых или резинокерамических пластин с помощью двухкомпонентных клеящих систем.
Преимущество метода в его доступности и возможности выбора футеровочного покрытия с любыми физико-механическими свойствами - твердость по Шору А, эластичность, потери объема при истирании, прочность на разрыв, маслостойкость, антистатичность, негорючесть, рисунок протектора, наличие и процентное соотношение керамических элементов и т.п.
Футеровка барабанов методом горячей вулканизации в автоклаве (выполняется в заводских условиях)
Футеровка барабанов монтируемая механическим способом на болтах типа DRIVE-LAG или с помощью сварки - футеровка на направляющих типа SLIDE-LAG (приварная быстрозаменяемая футеровка) и несъемная сварная футеровка типа QWERT
¹ Мы поставляем футеровочные материалы для любой технологии, а также клей, праймер, очиститель и инструмент.
² Хотите заказать услугу по футеровке - обращайтесь к нашим специалистам - мы выезжаем на работы по всей Украине
³ Также, мы можем провести выездное обучение технологии футерования барабанов у вас на производстве.
Выбор толщины футеровки барабана в зависимости от диаметра
| Диаметр барабана | Толщина футеровки барабана |
|---|---|
| <200 | 6 мм, 8 мм |
| 200-320 | 8 мм, 10 мм, 12 мм |
| 320-500 | 10 мм, 12 мм |
| 500-800 | 10 мм, 12 мм, 15 мм |
| >800 | 12 мм, 15 мм |
| >1000 | 12 мм, 15 мм, 20 мм |
Обратите внимание, что кроме толщины резиновой футеровки также важна ее твёрдость по Шору А. Для барабанов среднего диаметра рекомендуется футеровка твердостью по Шору 60-65А, для барабанов большого диаметра и на конвейерах с сильным натяжением ленты рекомендуется футеровка твёрдостью по Шору 65-70А
Основные этапы процесса футеровки барабанов с помощью клея для холодной вулканизации
1. Подготовка поверхности барабана
Поверхность барабана необходимо очистить от ржавчины или остатков старой футеровки и придать металлу шероховатость. Для этого используйте зачистные диски и УШМ (болгарку).
Для достижения качественной связи резина-металл при холодной вулканизации требуется идеально чистая поверхность барабана с шероховатостью 30-45 мкм
2. Обезжиривание
После зачистки поверхности ее необходимо тщательно обезжирить специальным очистителем типа R4, CCS.
Никогда не используйте ацетон или растворители типа 646, 647 и т.п.
От качественной подготовки поверхности зависит прочность приклеивания футеровки на барабан.
3. Нанесение грунтовки для металла - праймера
Для улучшения сцепления резины с металлом и стойкости футеровки барабанов к динамическим нагрузками требуется предварительное грунтование поверхности барабана специальным праймером - активатором сцепления резина-металл.
Для каждого клея предусмотрен соответствующий праймер. Предварительно праймер тщательно вымешивается перед применением в течении 1-2 мин., а затем наносится кистью из натуральной щетины на поверхность барабана одним тонким слоем.
Средний расход праймера на 1 квадратный метр поверхности - 180-200 мл. После нанесения праймера на металл ему необходимо дать высохнуть минимум 60 мин при температуре >20 град. С или минимум 120 мин при более низкой температуре.
Избегайте при выполнении работ температуры ниже "точки росы" (образования конденсационной влаги) Для этого температура поверхности барабана и температура праймера, клея, футеровочной резины должны быть примерно одинаковыми.
4. Подготовка футеровочной пластины
Выкраиваем размер футеровочной пластины по размеру барабана следующим образом: длина пластины = (D барабана + толщина резины) х3,14 + 70 мм ; ширина пластины = длина обечайки барабана + 50 мм.
Если пластина имеет контактный клеящий слой защищенный пленкой, то дополнительной подготовки не требуется, если пластина не имеет клеящего слоя - необходимо придать поверхности резины шероховатость с помощью твердосплавного или лепесткового диска и УШМ.
Для недопущения пережигания резины используйте болгарку с регулируемым числом оборотов - не более 4000 об./мин.
5. Приготовление клеящего состава
Футеровка барабанов методом холодной вулканизации выполняется с помощью двухкомпонентных клеящих составов.
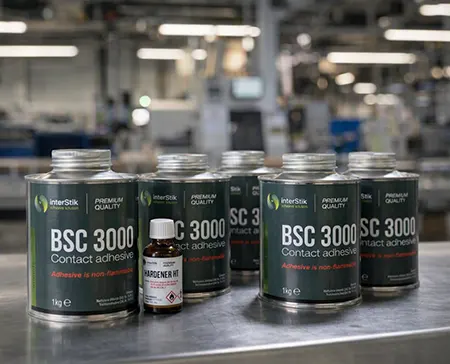
Клей поставляется в комплекте с отвердителем и активируется непосредственно перед выполнением работ путем добавления содержимого флакона отвердителя в банку с клеем и тщательного перемешивания (сначала рекомендуется хорошо перемешать клей в банке без добавления отвердителя минимум 1-2 минуты, затем, добавить отвердитель и еще раз тщательно перемешать).
Полученную смесь необходимо использовать в течении двух часов (время живучести клея).
6. Нанесение клея
На покрытую праймером поверхность барабана и на подготовленную поверхность резиновой футеровки нанесите один слой смеси клея с отвердителем. Этот грунтовочный слой клея должен полностью высохнуть (минимум 30 мин. при температуре >20 град. С, или минимум 60 минут при более низкой температуре).
Если резина имеет специальный клеящий слой CN, BL необходимости нанесения грунтовочного слоя клея нет, в этом случае наносим первый слой клея только на поверхность барабана.
После полного высыхания первого грунтовочного слоя наносим второй слой смеси клея с отвердителем на поверхность барабана и на подготовленную резиновую пластину. Даем этому слою высохнуть до состояния легкой липкости (проверка тыльной стороной пальца), прикладываем резиновую пластину на барабан ровно по разметочной линии и накатываем, прибивая от середины к краям с помощью резинового молотка.
7. Стыковой зазор
Стыковой зазор на футеровке барабана можно заполнить специальными полосами с двусторонним контактным слоем, наклеивая их послойно до полного заполнения зазора, заполнить с помощью экструдера или полиуретановой пасты, а также выполнить стык-в-стык или внахлест.
8. Завершение работы
После окончания заполнения стыкового зазора или формирования нахлестного стыка на футеровке, дайте некоторое время на полимеризацию материалов. Затем, обрежьте выступающую резину под углом 45° на торцах барабана и лишнюю резину или компаунд на стыковом зазоре с помощью ножа, а после этого выполните шлифовку лепестковым или твердосплавным диском для резины.
Квалифицированные специалисты Centrobelt Service Team с многолетним опытом работы на конвейерном транспорте выполняют футерование барабанов конвейеров по технологии холодной вулканизации и механическим способом.
Пример выполнения работы по футерованию барабана в условиях цеха

Футеровка приводного барабана
Подготовка поверхности для футеровки барабана с помощью угловой шлифовальной машинки
Футеровка барабана - грунтование поверхности
Для лучшего сцепления футеровочной резины с металлом применяют праймер
Футеровка барабана - нанесение клея
Клей наносится одновременно на поверхность барабана и на футеровочную резину
Футеровка барабана - стыковой зазор
Стыковой зазор на футеровке барабана методом "внахлест" с последующей шлифовкой места соединенияВиды футеровки барабанов
Для выбора оптимального типа, толщины и физико-механических свойств футеровки вы всегда можете обратиться к нашим специалистам. Также, мы предоставляем подробные инструкции с футеровочными пластинами и клеящими составами и техническую поддержку для правильного монтажа футеровки.

Резиновая рулонная футеровка приводного барабана
Футеровочная резина с потектором приклеена на барабан методом холодной вулканизации
Резиновая полосовая футеровка приводного барабана
Самый экономичный вариант резиновой футеровки с минимальным отходом материала
Футеровка приводного барабана в автоклаве
Футеровка выполнена методом горячей вулканизации с последующей проточкой и нарезкой протектора
Футеровка приводного барабана резинокерамика
Резинокерамическая футеровка приводного барабана приклеена методом холодной вулканизации
Футеровка приводного барабана Drive Lag
Это профилированные футеровочные пластины шириной 140 мм, состоящие из двух 70 мм сегментов
Футеровка приводного барабана Slide Lag
Быстрозаменяема футеровка барабана на приварных направляющих - лучшее решение для норийных барабанов зерновых элеваторовМатериалы для футеровки барабанов методом холодной вулканизации
- резиновая футеровка барабанов
- клей для холодной вулканизации двухкомпонентный
- праймер для металла
- специальный очиститель
- компаунд для заделки стыкового зазора T2 Compaund или паста-компаунд или полосы для заполнения зазора с двусторонним контактным слоем
Инструмент для футеровки барабанов
- рулетка
- разметочный шнур
- нож для резины
- УШМ
- УШМ с регулируемым числом оборотов для резины
- абразивный диск для металла
- твердосплавный абразивный диск для резины
- лепестковый абразивный диск
- машинка для нарезки протектора Rubber Cut
- Экструдер T2 Compaund Master
Обратитесь к специалистам Centrobelt Service Team для получения консультаций по футеровке барабанов, заказа услуг по футерованию барабанов с выездом или в нашем цеху, а также для приобретения материалов и инструмента для самостоятельного выполнения работ.

 Износостойкая керамика 92% 100х100х20306 ₽
 Круг-Винт 100 шт.4 500 ₽
 Trellex™ T60
 Износостойкая керамика 92% Al₂O₃ SW AF20*T6 500x500 мм2 805 ₽
 Trellex™ T40
 Круг-Винт 120/1600
 Круг-Винт 50 шт.3 000 ₽
 Керамика для футеровки барабанов 92% Al₂O₃ 20х20 8+119 ₽
