




Стыковка конвейерной ленты методом холодной вулканизации


 MS25Механические соединители замки для конвейерных лент толщиной от 3.5 до 7.5 мм
 MS35Механические соединители замки для конвейерных лент толщиной от 4.5 до 10 мм
 MS45Механические соединители замки для конвейерных лент толщиной от 6 до 11 мм
 MS55Механические соединители замки для конвейерных лент толщиной от 9 до 15 мм
Стыковка транспортерных лент методом холодной вулканизации (склейка)
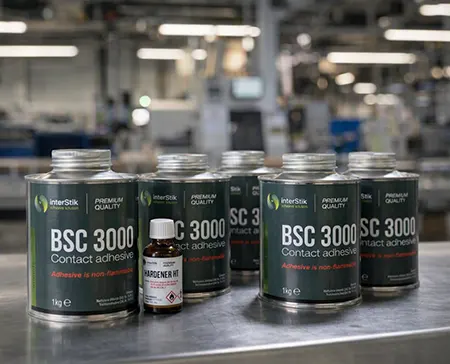
Холодная вулканизация конвейерной ленты - метод стыковки транспортерных лент с применением специального двухкомпонентного клея, в котором происходит полимеризация в результате химической реакции после добавления к нему отвердителя без необходимости воздействия температуры и давления.
Холодная вулканизация транспортерной ленты обладает рядом преимуществ по сравнению с другими способами соединения транспортерных лент:
- Отсутствует необходимость использования вулканизационного пресса
- Возможно проводить работы в ограниченном пространстве
- Допускается использование во взрывоопасных средах, при условии использования взрывозащищённого инструмента
- Достаточно высокая прочность стыкового соединения – до 70% от прочности ленты
Основные минусы холодной вулканизации представлены следующими ограничениями:
- Невозможно выполнять работы при низких температурах
- Не желательно выполнять работы при сильной запылённости или влажности
- Нельзя запускать конвейер сразу же после окончания работ (необходимо время на полимеризацию клея не менее 3 часов)
- Метод не подходит для стыковки теплостойких и тросовых конвейерных лент
- При выборе этого метода стыковки необходимо убедиться, что толщина и количество прокладок конвейерной ленты соответствует минимально допустимым диаметрам барабанов
Стыковке способом холодной вулканизации подлежат конвейерные ленты с шириной до 2200 мм и температурой перевозимого материала до 80°С. Время производимых работ зависит на прямую от ширины ленты и количества тканевых слоев (в среднем от 3 до 6 часов). Запуск конвейера с лентами малой и средней нагрузки можно производить через 3-4 часа после завершения работы по, а для широких и сильно нагруженных конвейерных лент - на следующий рабочий день.
При холодной вулканизации конвейерных лент мы применяем только профессиональные двухкомпонентные клеящие составы , что гарантирует отличные показатели прочности получаемого стыкового соединения
Высокая квалификация и большой опыт наших специалистов позволяет быстро и качественно выполнить работы по выездной стыковке конвейерных лент методом холодной вулканизации - одна мобильная бригада может выполнить 2-3 стыковых соединения за 12 часов, сведя к минимуму время простоя конвейерного оборудования, тем не менее, пожалуйста планируйте работы заблаговременно.
Минимально рекомендуемые диаметры барабанов
Соответствие фактических диаметров барабанов на конвейере характеристикам конвейерной ленты влияет как на потенциальный эксплуатационный ресурс ленты, так и на работоспособность стыкового соединения. Если диаметры барабанов меньше рекомендуемых - это негативно скажется в первую очередь на стыковом соединении выполненном по любой технологии (особенно плохо на механических стыках и стыках выполненных методом холодной вулканизации)
Прочность ленты / количество слоёв |
% от рекомендуемого максимального натяжения конвейерной ленты | ||||||||
| от 60% до 100% | от 30% до 60% запас прочности > 17 | до 30% запас прочности > 33 |
|||||||
| A | B | C | A |
B | C | A | B | C | |
| 250/2 | 250 | 200 | 160 | 200 | 160 | 125 | 160 | 160 | 125 |
| 315/2 | 250 | 200 | 160 | 200 | 160 | 125 | 160 | 160 | 125 |
| 400/3 | 315 | 250 | 200 | 250 | 200 | 160 | 200 | 200 | 160 |
| 500/3 | 400 | 315 | 250 | 315 | 250 | 200 | 250 | 250 | 200 |
| 500/4 | 500 | 400 | 315 | 400 | 315 | 250 | 315 | 315 | 250 |
| 630/3 | 500 | 400 | 315 | 400 | 315 | 250 | 315 | 315 | 250 |
| 630/4 | 500 | 400 | 315 | 400 | 315 | 250 | 315 | 315 | 250 |
| 800/3 | 630 | 500 | 400 | 500 | 400 | 315 | 400 | 400 | 315 |
| 800/4 | 630 | 500 | 400 | 500 | 400 | 315 | 400 | 400 | 315 |
| 1000/3 | 630 | 500 | 400 | 500 | 400 | 315 | 400 | 400 | 315 |
| 1000/4 | 800 | 630 | 500 | 630 | 500 | 400 | 500 | 500 | 400 |
| 1000/5 | 800 | 630 | 500 | 630 | 500 | 400 | 500 | 500 | 400 |
| 1250/3 | 800 | 630 | 500 | 630 | 500 | 400 | 500 | 500 | 400 |
| 1250/4 | 1000 | 800 | 630 | 800 | 630 | 500 | 630 | 630 | 500 |
| 1250/5 | 1000 | 800 | 630 | 800 | 630 | 500 | 630 | 630 | 500 |
| 1600/4 | 1000 | 800 | 630 | 800 | 630 | 500 | 630 | 630 | 500 |
| 1600/5 | 1250 | 1000 | 800 | 1000 | 800 | 630 | 800 | 800 | 630 |
| 2000/4 | 1250 | 1000 | 800 | 1000 | 800 | 630 | 800 | 800 | 630 |
| 2000/5 | 1250 | 1000 | 800 | 1000 | 800 | 630 | 800 | 800 | 630 |
| 2500/5 | 1600 | 1250 | 1000 | 1250 | 1000 | 800 | 1000 | 1000 | 800 |
| 3150/6 | 2000 | 1600 | 1250 | 1600 | 1250 | 1000 | 1250 | 1250 | 1000 |
Примечание:
A = Приводные барабаны
B = Натяжные барабаны
C = Отклоняющие барабаны
Гарантийные обязательства на стыковые соединения конвейерной ленты действуют только при условии соответствия диаметров барабанов на конвейере параметрам эксплуатируемой ленты. В противном случае, мы можем сделать стыковку ленты по желанию заказчика, без обязательств с нашей стороны.

 Круг-Винт 120/2500
 Круг-Винт 100/1600
 BSC 3000 негорючий клей для холодной вулканизации3 850 ₽
 Круг-Винт 100 шт.4 500 ₽
 Круг-Винт 100/1250
 Trellex™ Premium Pink
 Круг-Винт 120/1600
 BSC 2002 негорючий клей для холодной вулканизации и футеровки барабанов3 850 ₽
